Prensa de platos calientes de laboratorio LabEcon
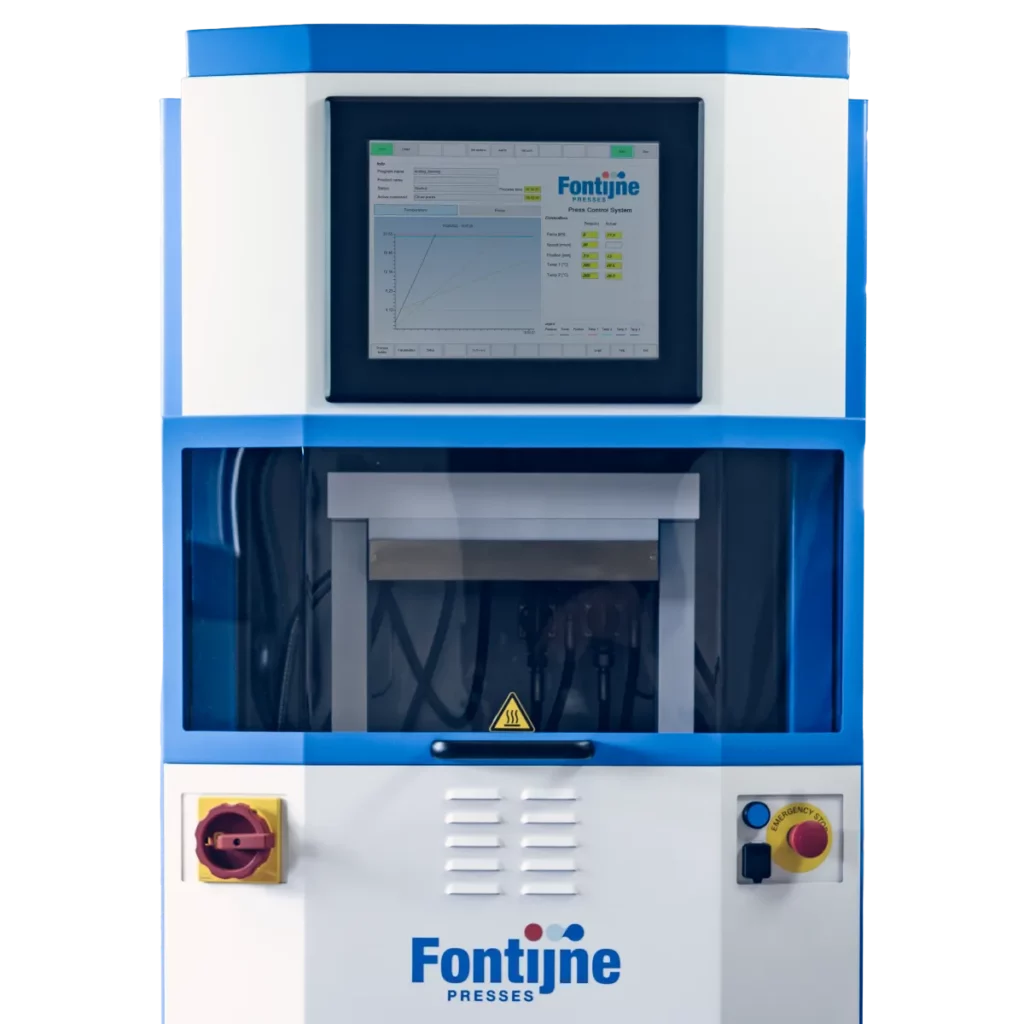
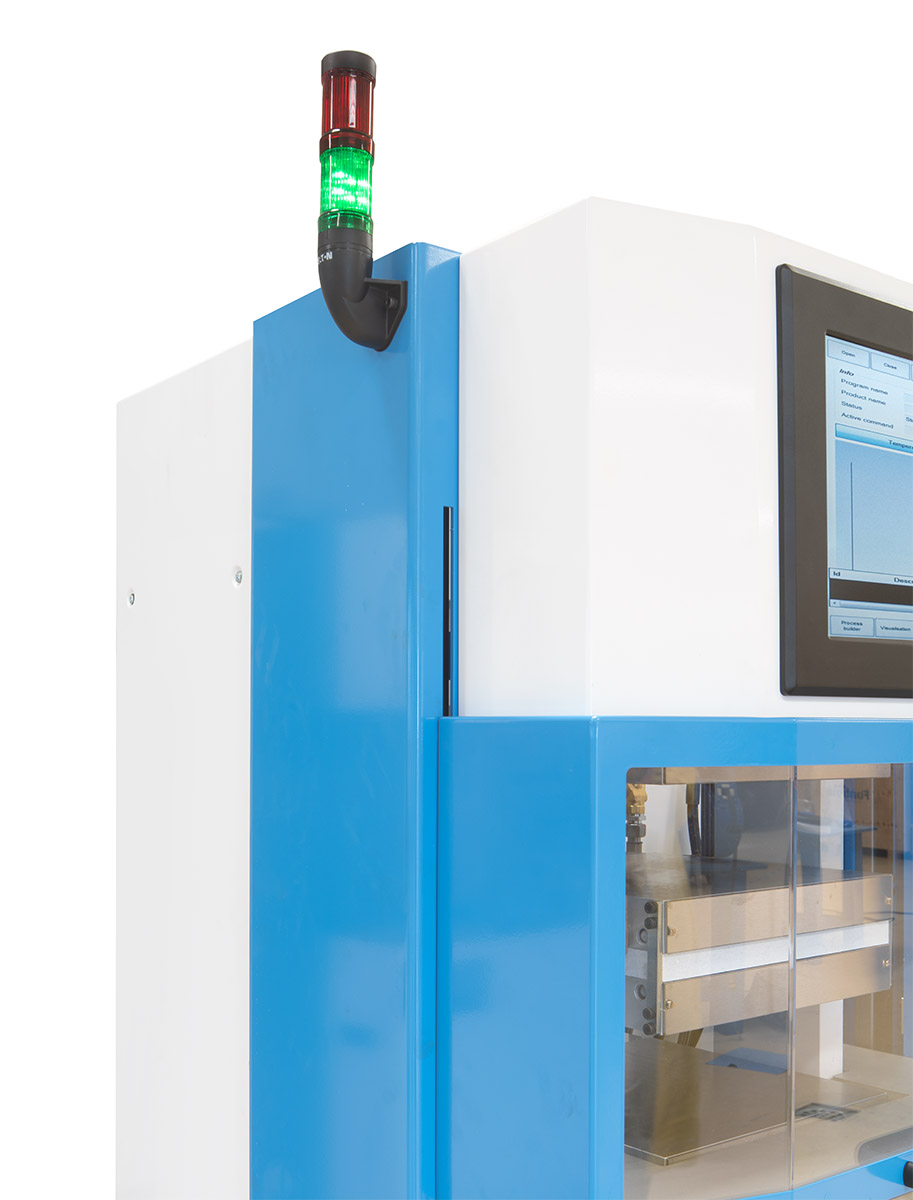
Las prensas Fontijne Presses de la serie LabEcon son prensas hidráulicas automáticas de platos calientes para laboratorio, diseñadas para el moldeo por compresión y preparación de muestras de polímeros, composites y elastómeros.
ESPECIFICACIONES CLAVE
DESCRIPCIÓN DEL PRODUCTO
Las prensas Fontijne Presses de la serie LabEcon son prensas hidráulicas automáticas de platos calientes para laboratorio, diseñadas para el moldeo por compresión y preparación de muestras de polímeros, composites y elastómeros en aplicaciones exigentes de I+D y control de calidad.
La serie está disponible en cuatro modelos, LabEcon 100, 300, 600 y 1000, con fuerzas máximas de cierre desde 100 hasta 1.000 kN. La temperatura máxima estándar es de 300 °C, ampliable opcionalmente hasta 400 °C.
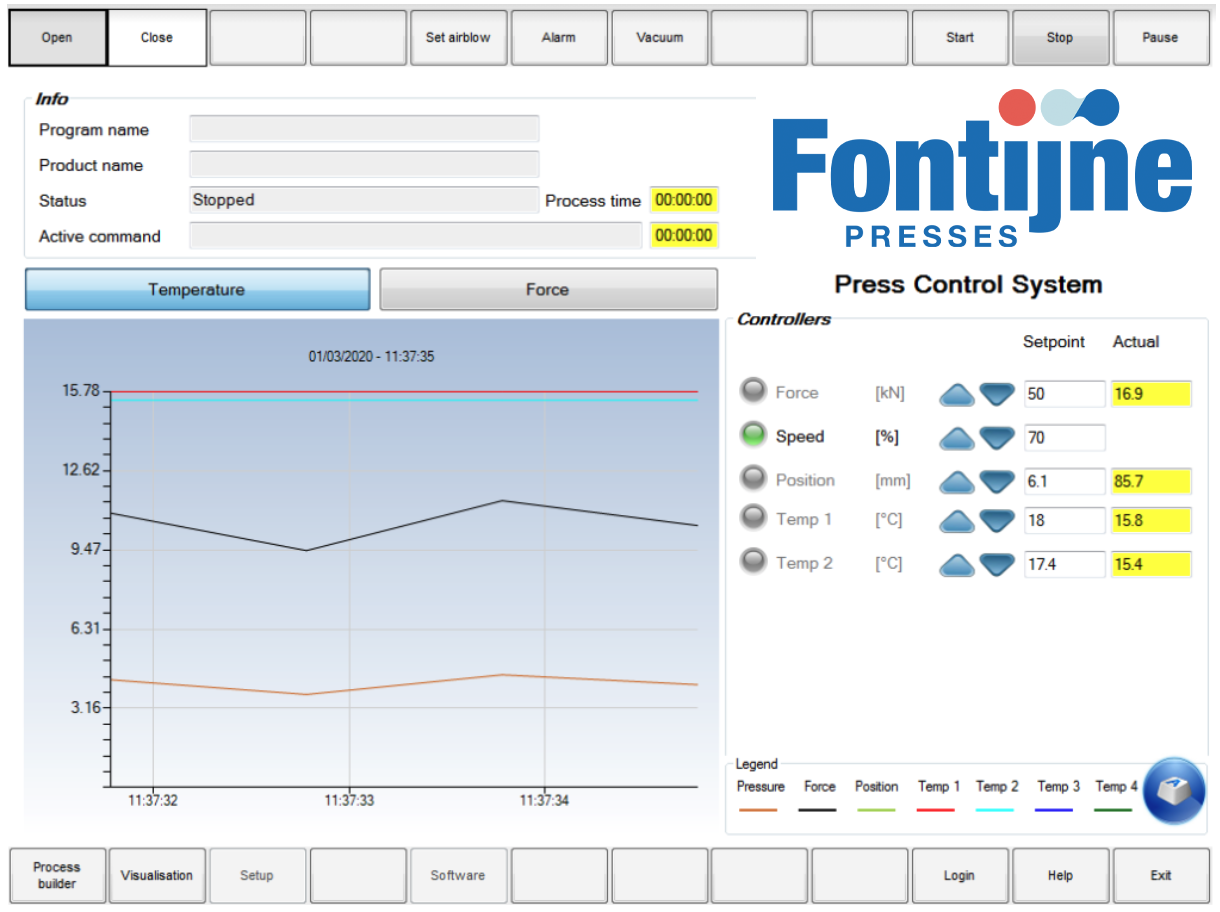
El sistema de control ProView, con pantalla táctil de 15″, permite programar y controlar la temperatura, fuerza y ciclos de prensado, visualizar el proceso en tiempo real y gestionar recetas para garantizar unas condiciones de trabajo precisas y reproducibles.
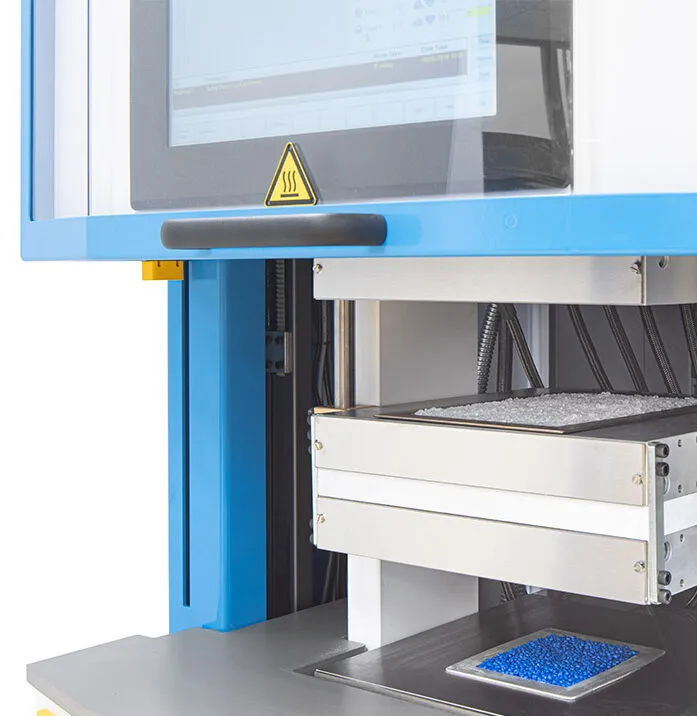
Las prensas LabEcon incorporan ciclos automáticos de prensado y desgasificación y pueden configurarse con calentamiento rápido, refrigeración activa por agua, múltiples platos de prensado, diferentes materiales de platos y sistemas para facilitar la manipulación de moldes pesados.
Gracias a sus amplias posibilidades de configuración, la serie LabEcon resulta especialmente adecuada para la fabricación de placas, laminados y probetas, desarrollo de nuevos materiales y preparación reproducible de muestras para posteriores ensayos físicos y mecánicos.
VER EL PRODUCTO EN ACCIÓN
Preguntas Frecuentes
La temperatura máxima a la que se pueden prensar las muestras depende del modelo de prensa y oscila entre los 200 °C de la LabManual 50 y los 300 °C de la LabManual 300 y de la serie LabTop.
Cabe destacar que, opcionalmente, la temperatura máxima de las prensas de la serie LabEcon puede incrementarse hasta 400 °C, mientras que en las prensas de la serie LabPro puede alcanzar incluso los 1.000 °C.
En las prensas de las series LabTop, LabEcon, LabVac y LabPro, los datos de cada ciclo de prensado se registran y almacenan automáticamente.
Estos datos pueden exportarse fácilmente en formato .txt a través de una interfaz USB, lo que permite su posterior procesamiento y análisis en un dispositivo externo.
Sí. Las prensas de las series LabTop, LabEcon, LabVac y LabPro de Fontijne Presses permiten al usuario crear y almacenar diferentes recetas de prensado.
Estas recetas definen todas las acciones consecutivas que debe realizar la prensa, incluidos los ciclos de prensado de múltiples etapas. Cuando sea necesario, cada etapa puede configurarse con diferentes valores de temperatura y presión, así como distintas duraciones.
Las recetas pueden guardarse y reutilizarse posteriormente de forma sencilla con solo pulsar un botón, facilitando la repetibilidad y automatización de los procesos de prensado.
La serie LabManual no ofrece esta funcionalidad, ya que estos equipos son de accionamiento manual.
Sí. El software de las prensas de las series LabTop, LabEcon, LabVac y LabPro permite calentar o precalentar la muestra sin aplicarle presión.
Para ello, los dos platos calefactados se posicionan próximos entre sí, permitiendo calentar la muestra sin que los platos ejerzan presión sobre ella.
Sí, es posible insertar un termopar tanto en la muestra como en el molde.
En las prensas que utilizan el software Programmable o ProView, la temperatura medida por el termopar puede visualizarse directamente en la pantalla táctil de la prensa.
Además, esta información puede integrarse en una instrucción del programa del tipo «Esperar hasta que la temperatura del usuario = Y °C», permitiendo que el ciclo de prensado continúe automáticamente una vez alcanzada la temperatura especificada.
Existen varias formas de fijar el molde a los platos calefactados. La solución más habitual consiste en realizar unos orificios en los platos y fijar el molde mediante tornillos.
Se recomienda consultar con el equipo de Toneu Scientific para determinar la posición más adecuada de los orificios de fijación y evitar así posibles interferencias con los elementos calefactores, termopares y canales de refrigeración integrados en los platos.
Otras posibilidades incluyen la instalación de un sistema de guiado mediante perfiles en L en los laterales del plato, así como sistemas de fijación mediante abrazaderas o ranuras en T.
Sí. Las prensas de la serie LabVac y LabPro de Fontijne Presses pueden equiparse opcionalmente con un sistema de vacío (30–40 mbar).
En este caso, la estructura de seguridad de la prensa incorpora un bastidor especial y puertas de seguridad diseñadas para soportar condiciones de vacío. El sistema de vacío, incluida la bomba de vacío, se integra en la mesa soporte de la prensa.
Además, la cámara de vacío puede equiparse con una conexión para la inyección de gases. De este modo, es posible realizar ensayos, incluso a temperaturas elevadas de hasta 700 °C, en ausencia de oxígeno y/o utilizando otros gases, como nitrógeno o argón.
La ASTM D3182 es la práctica estándar para caucho relativa a los materiales, equipos y procedimientos para la mezcla de compuestos estándar y la preparación de láminas vulcanizadas, según la definición de ASTM International.
Esta norma describe, entre otros aspectos, los requisitos que debe cumplir el equipo de vulcanización. De acuerdo con la norma, la prensa debe ser capaz de ejercer una presión de al menos 3,5 MPa (N/mm²), mientras que la desviación máxima de temperatura en la superficie del molde no debe superar los 0,5 °C a 150 °C.
La prensa LabEcon 600 puede alcanzar una presión específica sobre los platos de 3,75 MPa (N/mm²) a carga máxima. La LabEcon 1000 puede alcanzar incluso hasta 4 MPa (N/mm²) a carga máxima.
De hecho, incluso con la prensa más pequeña, la LabManual 50, es posible alcanzar una presión de 3,75 MPa (N/mm²) sobre una superficie específica de 120 × 120 mm. En la práctica, la presión específica sobre los platos también depende del tamaño de la muestra o del molde.
Es importante tener en cuenta que el material y la geometría del molde utilizado influyen significativamente en la distribución de la temperatura. La desviación máxima requerida de 0,5 °C puede alcanzarse mediante diferentes métodos de calentamiento, distintos materiales de los platos y diversas configuraciones del equipo.
Para estudiar la configuración más adecuada para cada aplicación, se recomienda contactar con Toneu Scientific.
La ASTM D4703 es la práctica estándar para el moldeo por compresión de materiales termoplásticos para la preparación de probetas de ensayo, placas o láminas, según la definición de ASTM International.
Esta norma contempla el moldeo por compresión de gránulos termoplásticos para la preparación de probetas de ensayo. La ASTM D4703 establece que la prensa utilizada debe disponer de una fuerza de cierre capaz de aplicar una presión mínima de 10 MPa (N/mm²).
Además, los platos deben poder calentarse hasta una temperatura mínima de 240 °C y disponer de un sistema de refrigeración capaz de proporcionar una velocidad de enfriamiento adecuada a los diferentes métodos especificados. El método de refrigeración correspondiente suele indicarse en la especificación aplicable a cada material. Por ejemplo, puede requerirse una velocidad media de enfriamiento de 15 ± 2 °C/min.
Las prensas de Fontijne Presses pueden alcanzar una presión de 10 MPa (N/mm²), por ejemplo, aplicando una fuerza de cierre de 300 kN sobre una superficie de 200 × 150 mm.
Además, bajo pedido, la velocidad de enfriamiento requerida puede programarse mediante el software Programmable o ProView, permitiendo controlar las rampas de refrigeración del proceso.
El material y la geometría del molde utilizado desempeñan un papel importante a la hora de alcanzar la temperatura de moldeo indicada en la especificación correspondiente al material, así como las rampas de enfriamiento requeridas.
En algunos casos, es importante aumentar gradualmente la presión aplicada sobre una muestra. Para conseguirlo, es necesario controlar cuidadosamente la velocidad durante la fase final de cierre de los platos.
El sistema de control ProView incorpora un variador de frecuencia que permite controlar suavemente el movimiento una vez alcanzada la posición de casi cierre (el punto en el que la prensa cambia automáticamente de la velocidad de cierre a la velocidad de prensado).
De este modo, la velocidad de prensado puede ajustarse, por ejemplo, a valores inferiores a 1 mm/s, permitiendo una aplicación progresiva y controlada de la presión sobre la muestra.